磷酸铁锂与三元正极:一个烧一遍就能用,一个要先沉淀再烧两遍,理论容量差六成
发布于 2027-03-06|相关行业:化工
一句话说清这一段:两种正极都是锂加过渡金属加氧,差在要不要先沉淀
锂电池的正极,负责在充电时接收锂离子、放电时把锂离子放出来。今天最常见的两类正极材料,一类是磷酸铁锂,另一类是三元正极,也就是镍钴锰酸锂。两者都是含锂的过渡金属化合物,正极的活性都来自锂离子进出晶格,生产工艺却差得很远。
磷酸铁锂的主线是固相:把锂源、铁源、磷源和碳源按比例配好,磨成浆,喷成粉,放进窑里在惰性气氛下烧一遍,成品就出来了。三元的主线是沉淀:先在反应釜里把镍、钴、锰一起沉成氢氧化物小球,再和锂盐混合,然后在氧化气氛里烧两遍。前者一步到位,后者先做出一个“骨架”,再往骨架里塞锂。
这一期讲两条线的流程、为什么这样走,以及一吨产品要吃掉多少料。炉子怎么烧、材料怎么测,不在这里讲;只讲从原料到合格粉体这一段。
文中的设备图是 AI3DTU 的工业可视化平台按工艺描述生成的示意,不是某座工厂的实拍;数字部分都是按化学计量现算的。
先撇清几个名字:正极、前驱体、烧结、包覆和理论比容量
正极——电池里接收锂离子的那一极。材料的容量、电压和寿命,几乎都由它决定。
前驱体——还没有加锂的中间产物。三元的前驱体是一个个氢氧化物小球,里面镍、钴、锰的比例已经定死,只差锂。磷酸铁锂也有前驱体的说法,但它的前驱体通常是磷酸铁或草酸亚铁这样的固体粉。
烧结——把粉体加热到接近熔融但还没熔的温度,让颗粒之间长牢、晶体排好。正极的晶体结构是否规整,几乎全看这一步。
包覆——在颗粒表面包一层很薄的外壳,多半是氧化物或磷酸盐,用来挡住电解液的侵蚀。包覆层厚度只有几纳米到十几纳米量级,却能明显改善寿命。
理论比容量——把正极里每摩尔材料能放出多少电量算出来,单位是毫安时每克。它是材料的天花板,实际能做到多少,要再打一个折扣。
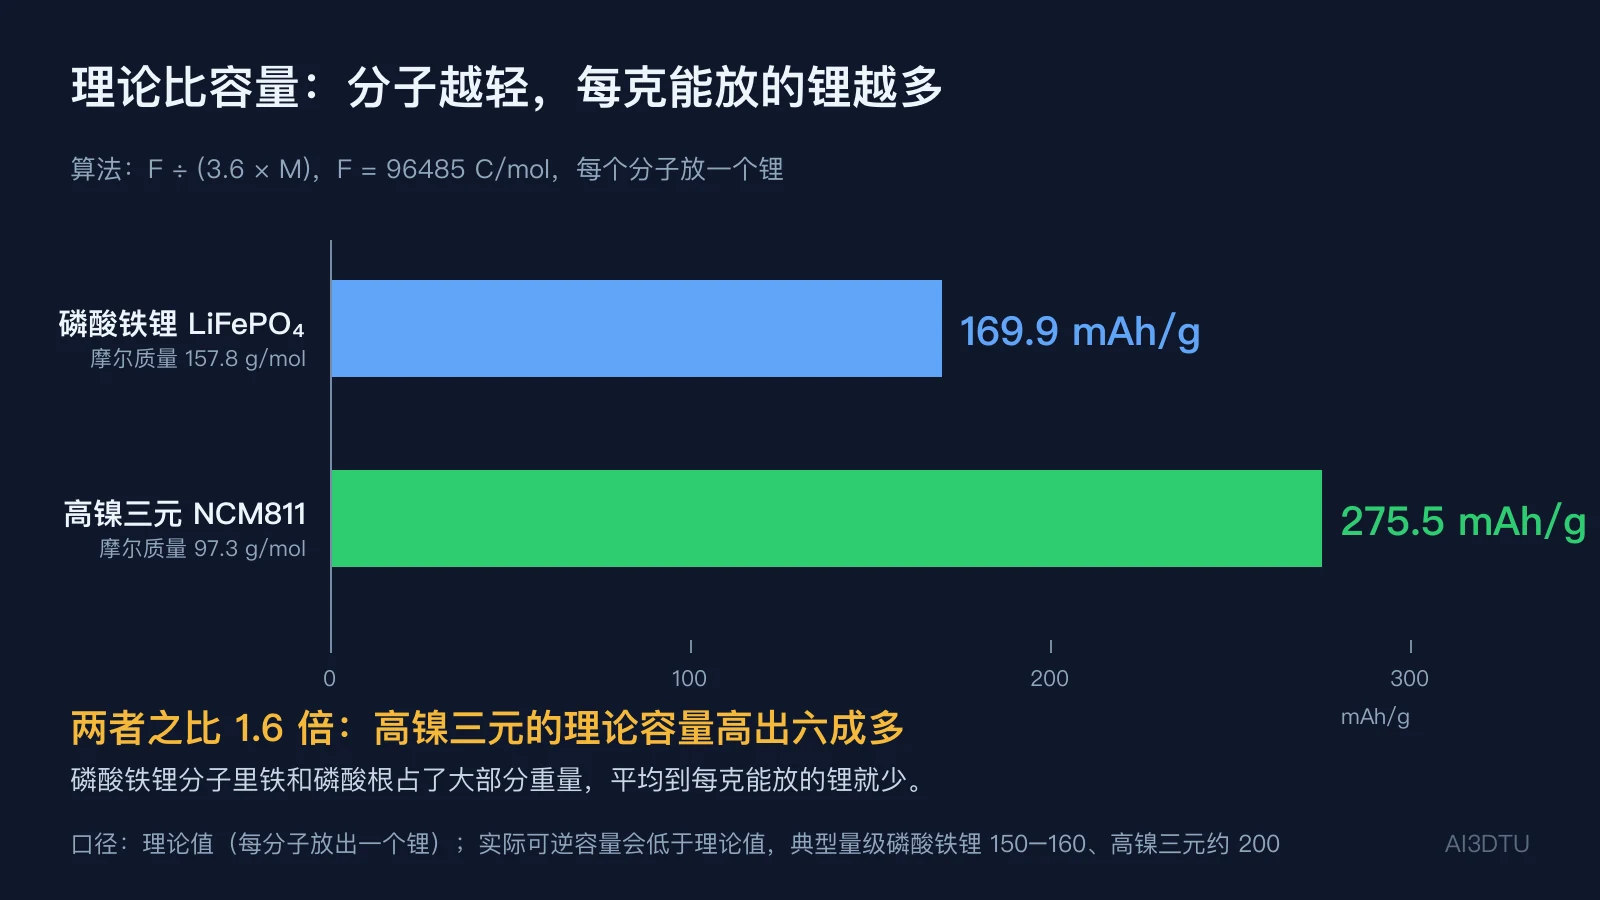
比容量不是拍脑袋:从分子量算出来,磷酸铁锂 169.9,高镍三元 275.5
理论比容量的算法很朴素:一摩尔材料参与反应时,能转移的电子数乘以法拉第常数,得到库仑数,再换算成毫安时,除以摩尔质量。换算式是 F ÷ (3.6 × M),其中 F 是法拉第常数 96485 库仑每摩尔,M 是材料的摩尔质量,单位克每摩尔,分母里的 3.6 是把库仑换成毫安时的系数。
磷酸铁锂 LiFePO₄ 的摩尔质量约 157.8 克。每个分子只能放出一个锂离子,于是比容量是 169.9 毫安时每克。三元里最有代表性的高镍品种 LiNi₀.₈Co₀.₁Mn₀.₁O₂,简称 NCM811,摩尔质量约 97.3 克,同样只放一个锂,算出来是 275.5 毫安时每克。两者相除是 1.6 倍,也就是高出六成多。
这个差距很大,但它不是说三元就一定更好。磷酸铁锂的理论值低,是因为分子里铁和磷酸根占了很大的分量,平均到每克上,能放的锂就少。三元的理论值高,靠的是镍钴锰能在较宽的电压区间里放出更多锂,而且分子更轻。实际做出来的可逆容量,磷酸铁锂典型在一百五六十毫安时每克上下,高镍三元典型在二百毫安时每克出头,差距会缩小一些,但方向不变。
所以理论比容量这个数字,决定了两类材料的“能量上限”,也决定了它们在车上、在储能里各自的位置。磷酸铁锂靠循环寿命和安全性,三元靠能量密度,这一点后面的工艺设计都要回到它。
磷酸铁锂的原料:一个锂源,一个磷源,一个铁源,再加一点碳
磷酸铁锂是固相法的典型产物,原料分四类。锂源一般是碳酸锂,少数情况用氢氧化锂;铁源是磷酸铁或草酸亚铁,二者的价态和杂质控制要求不同;磷源在草酸亚铁路线里要另加磷酸二氢铵,在磷酸铁路线里磷已经在铁源里了;碳源是葡萄糖、蔗糖一类有机物,烧结时分解成无定形碳,留在颗粒表面。
原料的纯度和粒度直接进入产品。锂源里的钠、钾,铁源里的硫酸根和重金属,都会在烧结后留在晶格或晶界上,变成电化学上的死角。所以原料要按规格验收,进厂后要有化验,不能只看批号。
碳源的用量不大,典型是产品质量的百分之二左右。它有两个作用:一是烧结时分解出的碳和氧化性的三价铁反应,把铁还原成二价;二是留在颗粒表面形成导电的包覆层。后一个作用更显眼,但前一个作用更基础,它决定了产物能不能做对。
两条固相路线:磷酸铁法和草酸亚铁法,同一个产物,原料和还原方式不同
磷酸铁法以磷酸铁为铁源和磷源。反应式可以写成:2FePO₄ + Li₂CO₃ + C → 2LiFePO₄ + CO + CO₂。铁已经是三价,烧结时要靠加进去的碳把它还原到二价,所以碳在这条路线里既是还原剂,又是包覆碳的来源。
草酸亚铁法以草酸亚铁为铁源,铁本身是二价,不需要外加还原剂。草酸亚铁在烧结时分解,放出的一氧化碳和二氧化碳营造出还原气氛,保证铁不被氧化。磷源用磷酸二氢铵,分解时放出氨。反应式大致是:2FeC₂O₄·2H₂O + Li₂CO₃ + 2NH₄H₂PO₄ → 2LiFePO₄ + 2NH₃ + 3CO₂ + 2CO + 7H₂O。
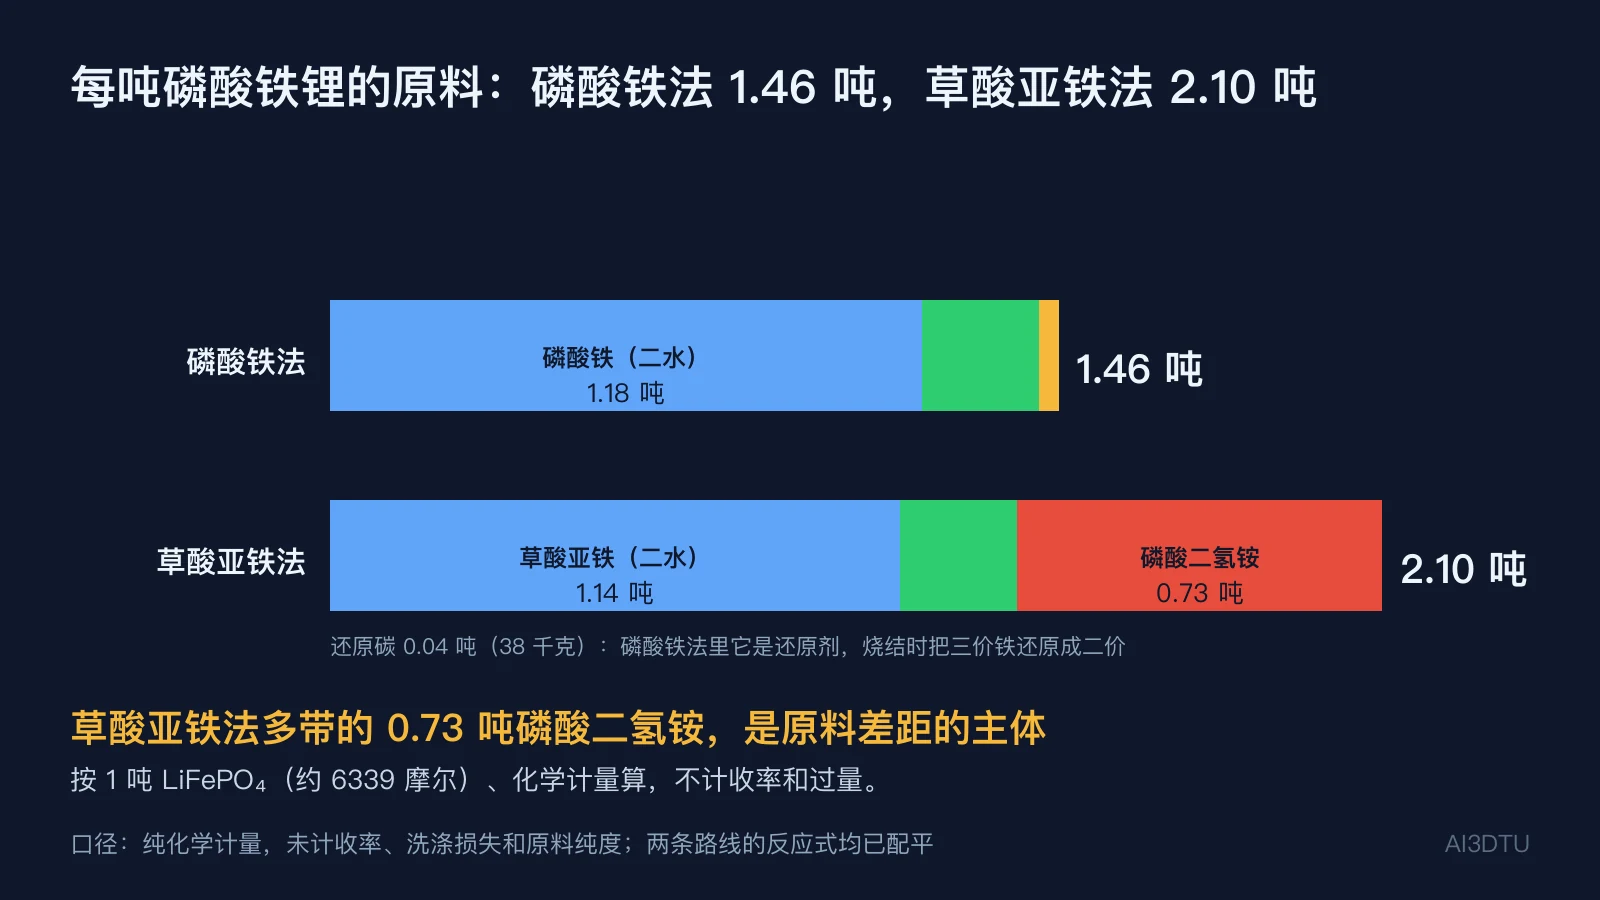
两条路线的原料消耗可以直接按化学计量算。以生产一吨磷酸铁锂为例,摩尔质量 157.8 克,一吨就是约 6339 摩尔。磷酸铁法要 1.18 吨磷酸铁(二水合物)、0.23 吨碳酸锂,外加 38 千克左右的还原碳,合计约 1.46 吨原料。草酸亚铁法要 1.14 吨草酸亚铁二水合物、0.23 吨碳酸锂、0.73 吨磷酸二氢铵,合计约 2.10 吨原料。
草酸亚铁路线的原料总量比磷酸铁路线多出四成多,主要是多带了磷酸二氢铵;草酸根、结晶水这些在烧结时全部跑掉。草酸亚铁路线的好处是自带还原气氛,少加一样还原剂,烧结的可控性更好;磷酸铁路线的好处是原料少、结晶水少、废气也少。选哪一条,取决于原料价格、运输成本和厂里能不能处理气体,没有统一的答案。
还有一类不走固相的液相路线,多数是在高压釜里,一百多摄氏度到两百摄氏度的区间把铁、磷、锂一次反应成前驱体或直接成品。它的烧结温度通常更低,颗粒形貌更好控制,但设备要承压,溶剂和废液的处理量也大。目前在量产里,固相仍是主流。液相路线的难点常常不在反应本身,而在洗涤和干燥:反应后的料浆里带着大量的盐和残液,洗不干净,后面的电化学性能会明显变差,所以液相路线的后段设计往往比固相更重。
为什么非要包碳、非要保持二价铁:导电差和氧化是磷酸铁锂的两个硬伤
磷酸铁锂的晶体是橄榄石结构,锂离子沿着一维的通道来回走。这个结构很稳,循环寿命长,但材料本身几乎不导电。电子走不动,锂离子进出再快也没有用,所以颗粒表面必须有一层碳,把电子引出来。这一层碳就是前面说的包碳,它的厚度、连续性和均匀性,直接决定倍率性能。
另一个硬伤是铁的价态。磷酸铁锂里的铁必须是二价。一旦在烧结或后续处理时被氧化成三价,就会出现三价铁的杂相,比如磷酸铁锂的三价铁杂相 Li₃Fe₂(PO₄)₃,或者游离的氧化铁。这些杂相不会导电,还会在循环中消耗锂,容量掉得很快。
所以生产上所有环节都在防两件事:一是防氧,二是防碳被烧光。烧结必须在氮气或氩气一类的惰性气氛里做,炉子不能漏气,氧含量要压到很低的水平。碳源的加入量也不能省,少了导电差,多了颗粒之间的碳会堵住锂离子的通路。这两个问题在后面的窑炉段还会再碰到。
磷酸铁锂生产第一段:配料、砂磨和喷雾干燥,把料变成能烧的颗粒
配料是按配方把锂源、铁源、磷源(如果需要)和碳源称好,加水或加溶剂,送进砂磨机。配料的精度直接决定锂铁比和磷铁比。磷酸铁锂对锂的过量很敏感,锂少了会留下三价铁杂相,锂多了会在表面残留碳酸锂,两种都要避免。
砂磨是湿法研磨,用很细的陶瓷珠子把料磨到亚微米级,常见目标是中位径在零点几微米的量级。磨得越细,颗粒之间的接触越充分,烧结越容易成相,但磨得太细也会增加比表面积,烧结时更容易长出杂相。砂磨的时间、珠子的粒径和浆料的固含量,要一起调,而不是只追求最细。
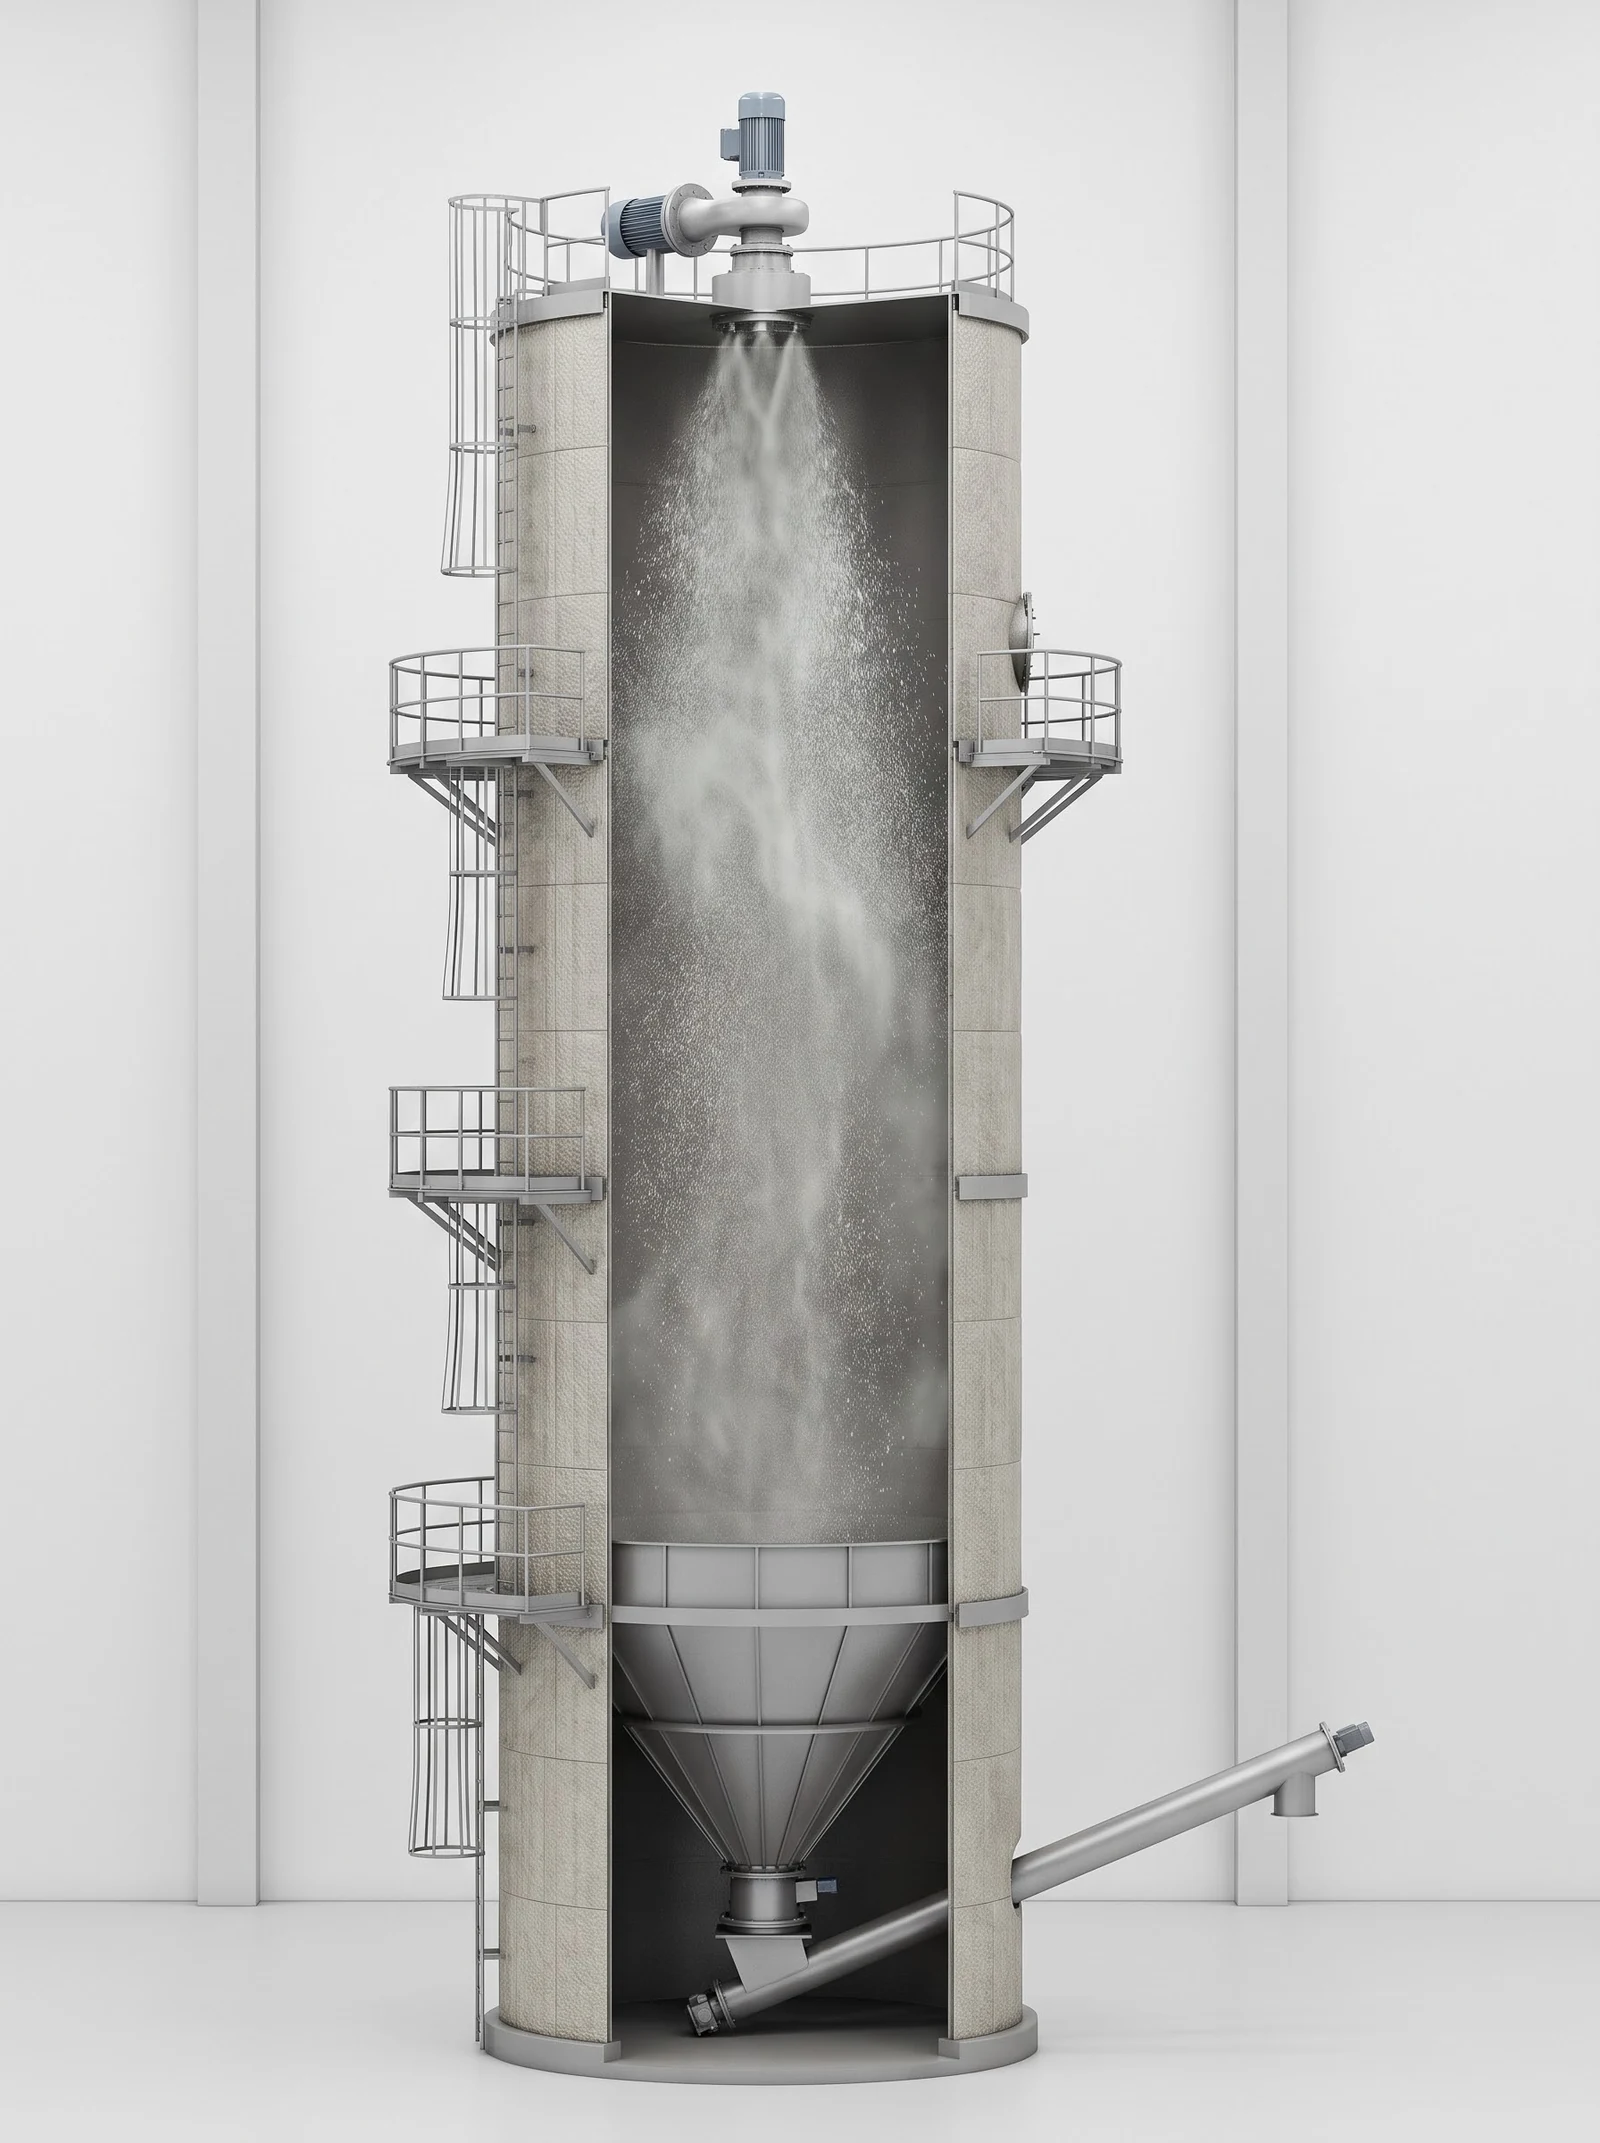
喷雾干燥把砂磨后的浆料从顶部喷成雾滴,在热风里瞬间干燥,形成球形的二次颗粒。进风温度一般在两百摄氏度上下,干燥后的颗粒直径典型在十几微米量级。球形颗粒的好处是流动性好,装窑时堆积紧,烧结后也便于后面的分级。干燥的热风要控制湿度和温度,否则粉体会在干燥塔壁上结块,回收率会掉。
这一段的产物是一种很细的球形粉,颜色深灰,还没有烧,也还没有导电。它只是把各种原料均匀地“锁”在了一个颗粒里,为烧结做准备。这一步做得好坏,后面的窑炉很难补救。
辊道窑惰性气氛烧结:温度分两段走,气氛不能漏氧
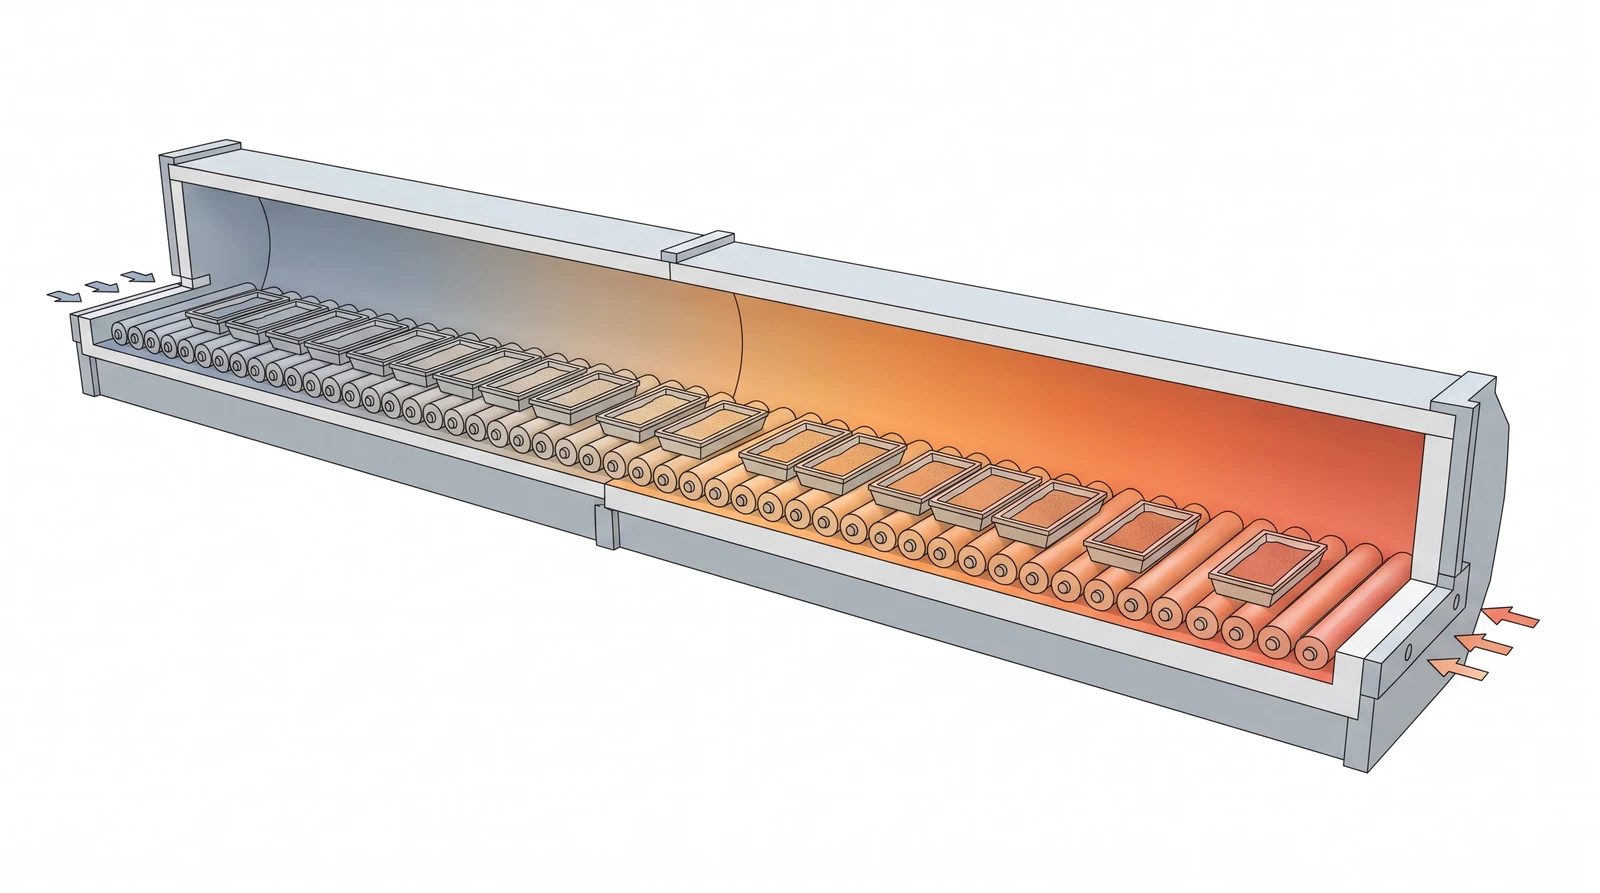
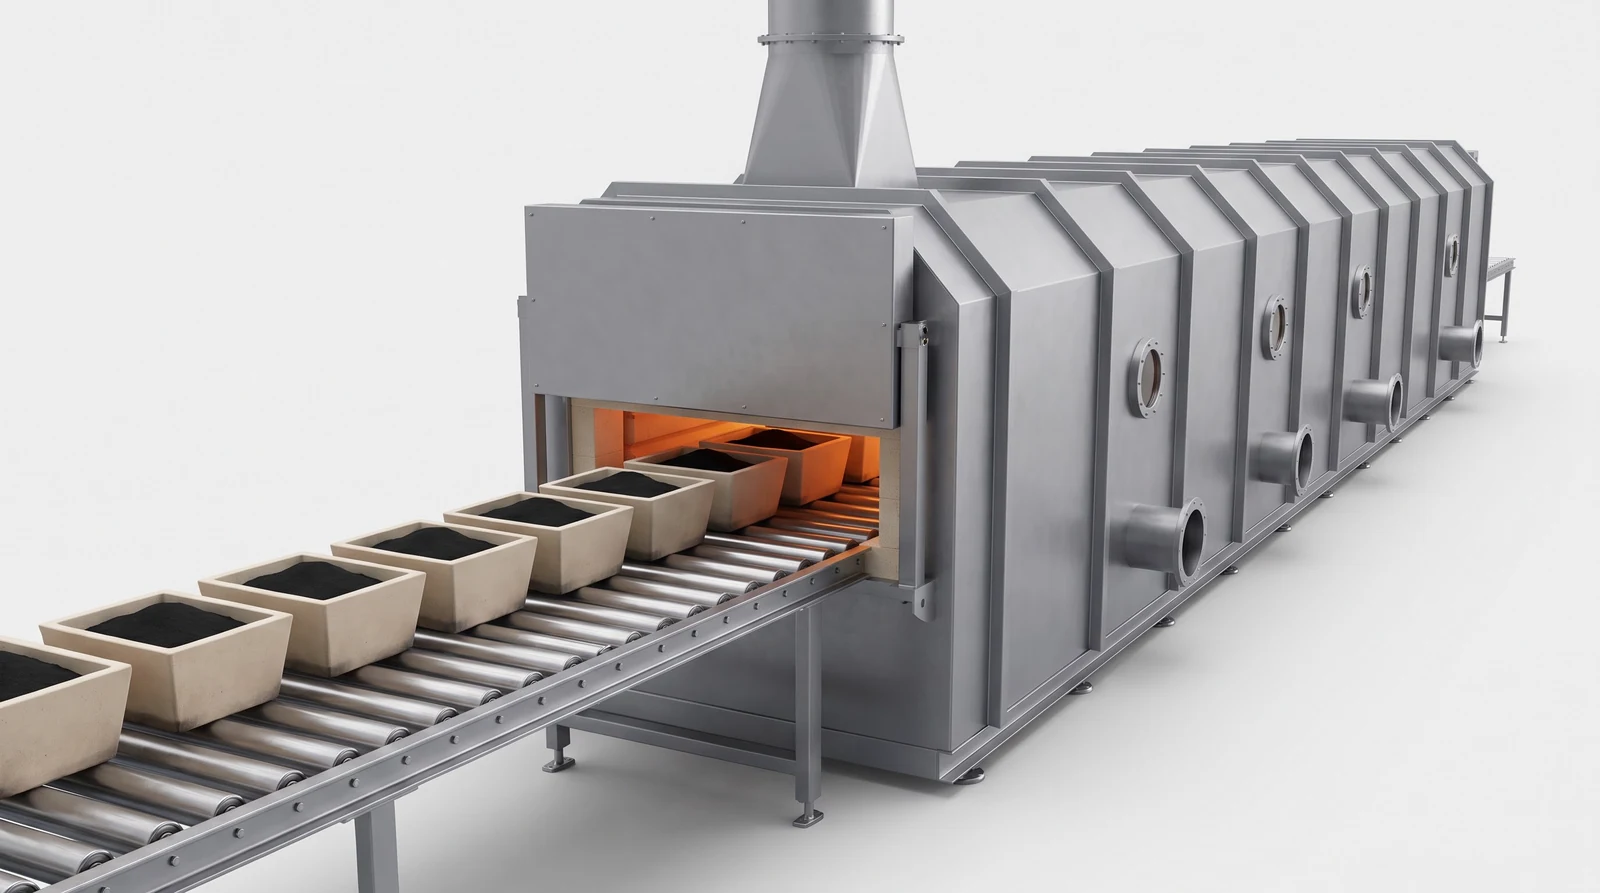
磷酸铁锂的烧结,量产上最常用的是辊道窑。它是一条很长的隧道窑,物料装在匣钵里,由辊子一段一段往前推,依次经过预热段、升温段、保温段和冷却段。整条窑的长度往往有几十米,整个周期典型是十几个小时到二十几个小时。
温度分两段走。低温段在三百到四百摄氏度上下停留,这一段的任务是把草酸根、碳酸根、铵根这些挥发组分慢慢分解掉,放出的气体要及时抽走。如果升温太快,气体来不及跑,颗粒内部会鼓出孔洞,压实密度就上不去。高温段拉到六百五十到七百五十摄氏度,保温数小时,让晶体长成规整的橄榄石结构,同时把碳包覆层固定下来。
全程要通惰性气体,多为氮气,有的厂在其中掺入少量还原性气体,帮助保持二价铁。窑内的氧含量一旦超标,前面说的三价铁杂相就会出现,而且很难在后面的工序里挽回。所以窑的密封、进出口的气幕和氧含量在线监测,都是这一段的硬要求。
温度阶梯的数字是典型量级,不是固定配方。不同原料、不同碳源、不同颗粒度,最佳的温度和保温时间都不一样,要靠小试和中试去标定。量产时每一窑都要取样,看物相、看碳含量、看比表面积,合格了才出窑。
粉碎、分级、除磁和包装:最后这段决定粉能不能顺利进极片
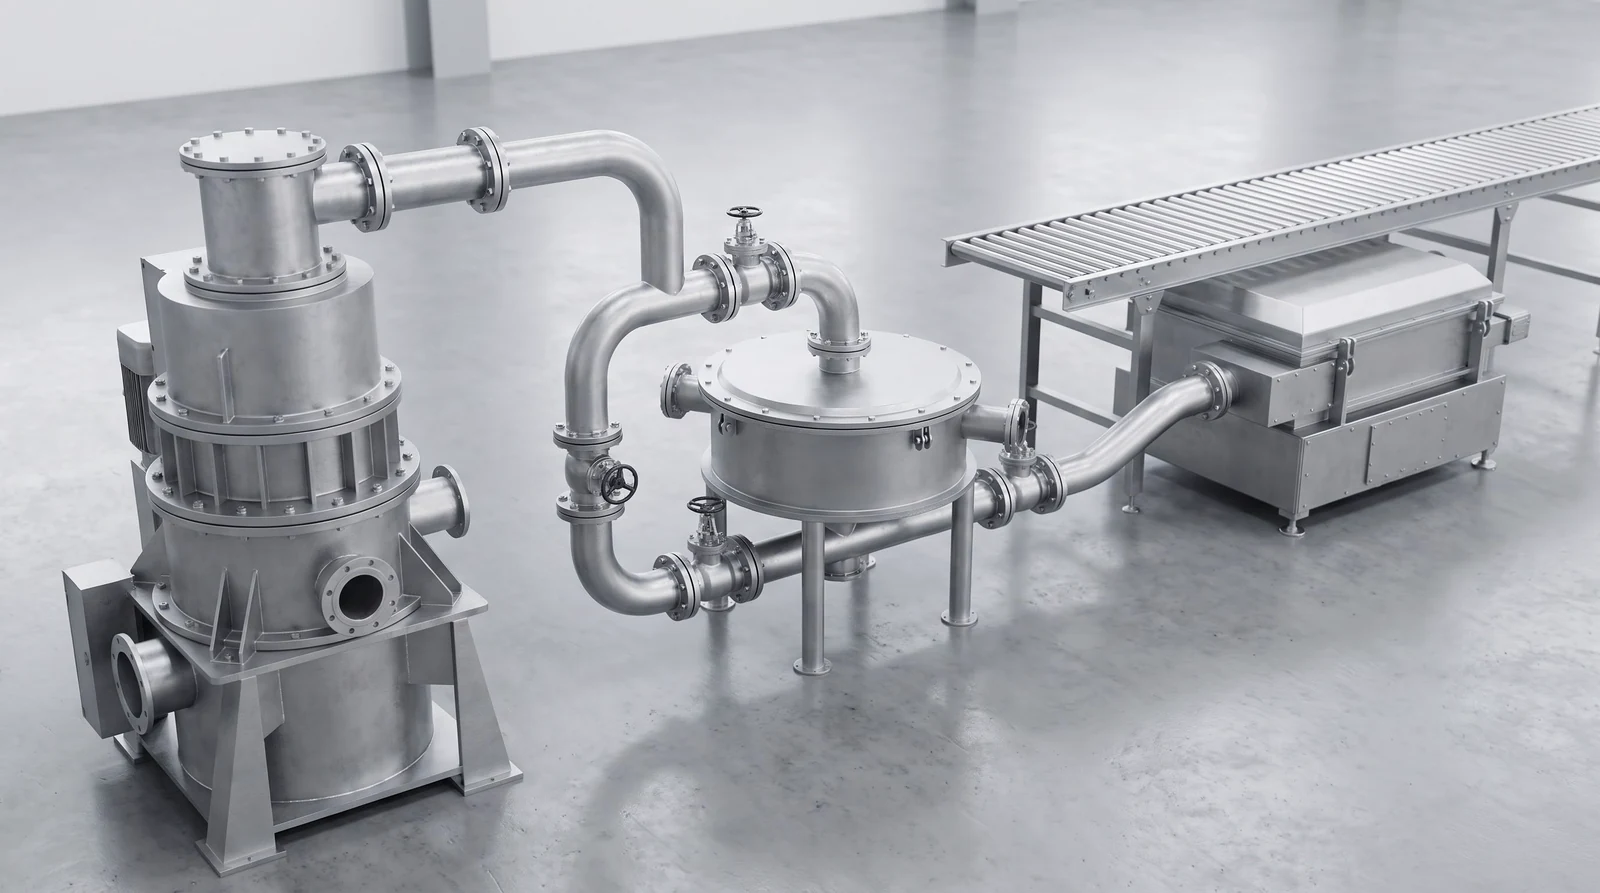
烧结出来的块料并不能直接用。烧结时颗粒会黏在一起,形成硬块,要用气流粉碎机把它们打散。气流粉碎用的是高速的氮气,靠颗粒之间的碰撞破碎,不用机械磨盘,这样不容易引入铁屑。粉碎后要分级,把太粗的和太细的筛掉,留下中位径在目标区间里的部分。
除磁是这一段很容易被忽视的一步。设备在长期运行中会磨下极少量的铁,这些铁颗粒一旦留在正极粉里,会在电池里形成微短路点,严重的直接导致自放电和安全问题。所以粉体要过磁选,把带铁的颗粒吸掉,再用金属探测确认。
包装要防潮、防氧、防污染。磷酸铁锂对水分的敏感度比三元低,但仍然要求密封,典型做法是充氮或真空包装,避免粉体在库房里吸潮。包装间的环境要干净,不能让粉尘和金属碎屑混进来。这一段做完,才是一吨合格的产品。
出窑之后要验哪几项:物相、碳含量、比表面积和粒度,缺一项都不能放行
每一窑出来的粉,先过物相检测,看是不是全部是橄榄石结构的磷酸铁锂。如果衍射图谱里出现了别的峰,说明有杂相,这一窑要降级或者回炉。物相检测是最直接的判据,它能看见三价铁杂相,而肉眼看不见。
碳含量用碳硫分析仪测。碳少了,导电不够;碳多了,压实密度下降,同样体积的电池里装的活性物质就少了。两头都要在控制区间里。比表面积用气体吸附法测,比表面积大,说明颗粒细或者孔多,电解液的副反应就多,要和目标值对齐。
粒度用激光粒度仪测,看中位径和分布宽度。分布太宽,小颗粒先被电解液侵蚀,大颗粒的锂离子扩散又慢,两头都吃亏。压实密度则是把粉压成规定的密度,测它能不能压得足够实,它直接决定电池里能装多少活性物质。
最后一项是电化学测试,把粉做成扣式电池,用小电流充放一圈,测它的放电容量。这一项最接近真实用途,也最慢。量产时通常是抽检,前面的物相、碳、比表面积和粒度都合格,才会去做电化学,而且要留样,万一后面出问题可以回溯。
这几项检测看起来是分开的,其实是互相印证的。比表面积偏大,又恰好碳含量偏低,多半是烧结温度偏低或者保温偏短;粒度分布变宽,往往是砂磨段的珠子磨损或者喷雾的雾化器不稳。从检测结果倒推工艺段,是厂里排查问题最常用的办法。
三元前驱体:在反应釜里把镍钴锰一起沉成氢氧化物
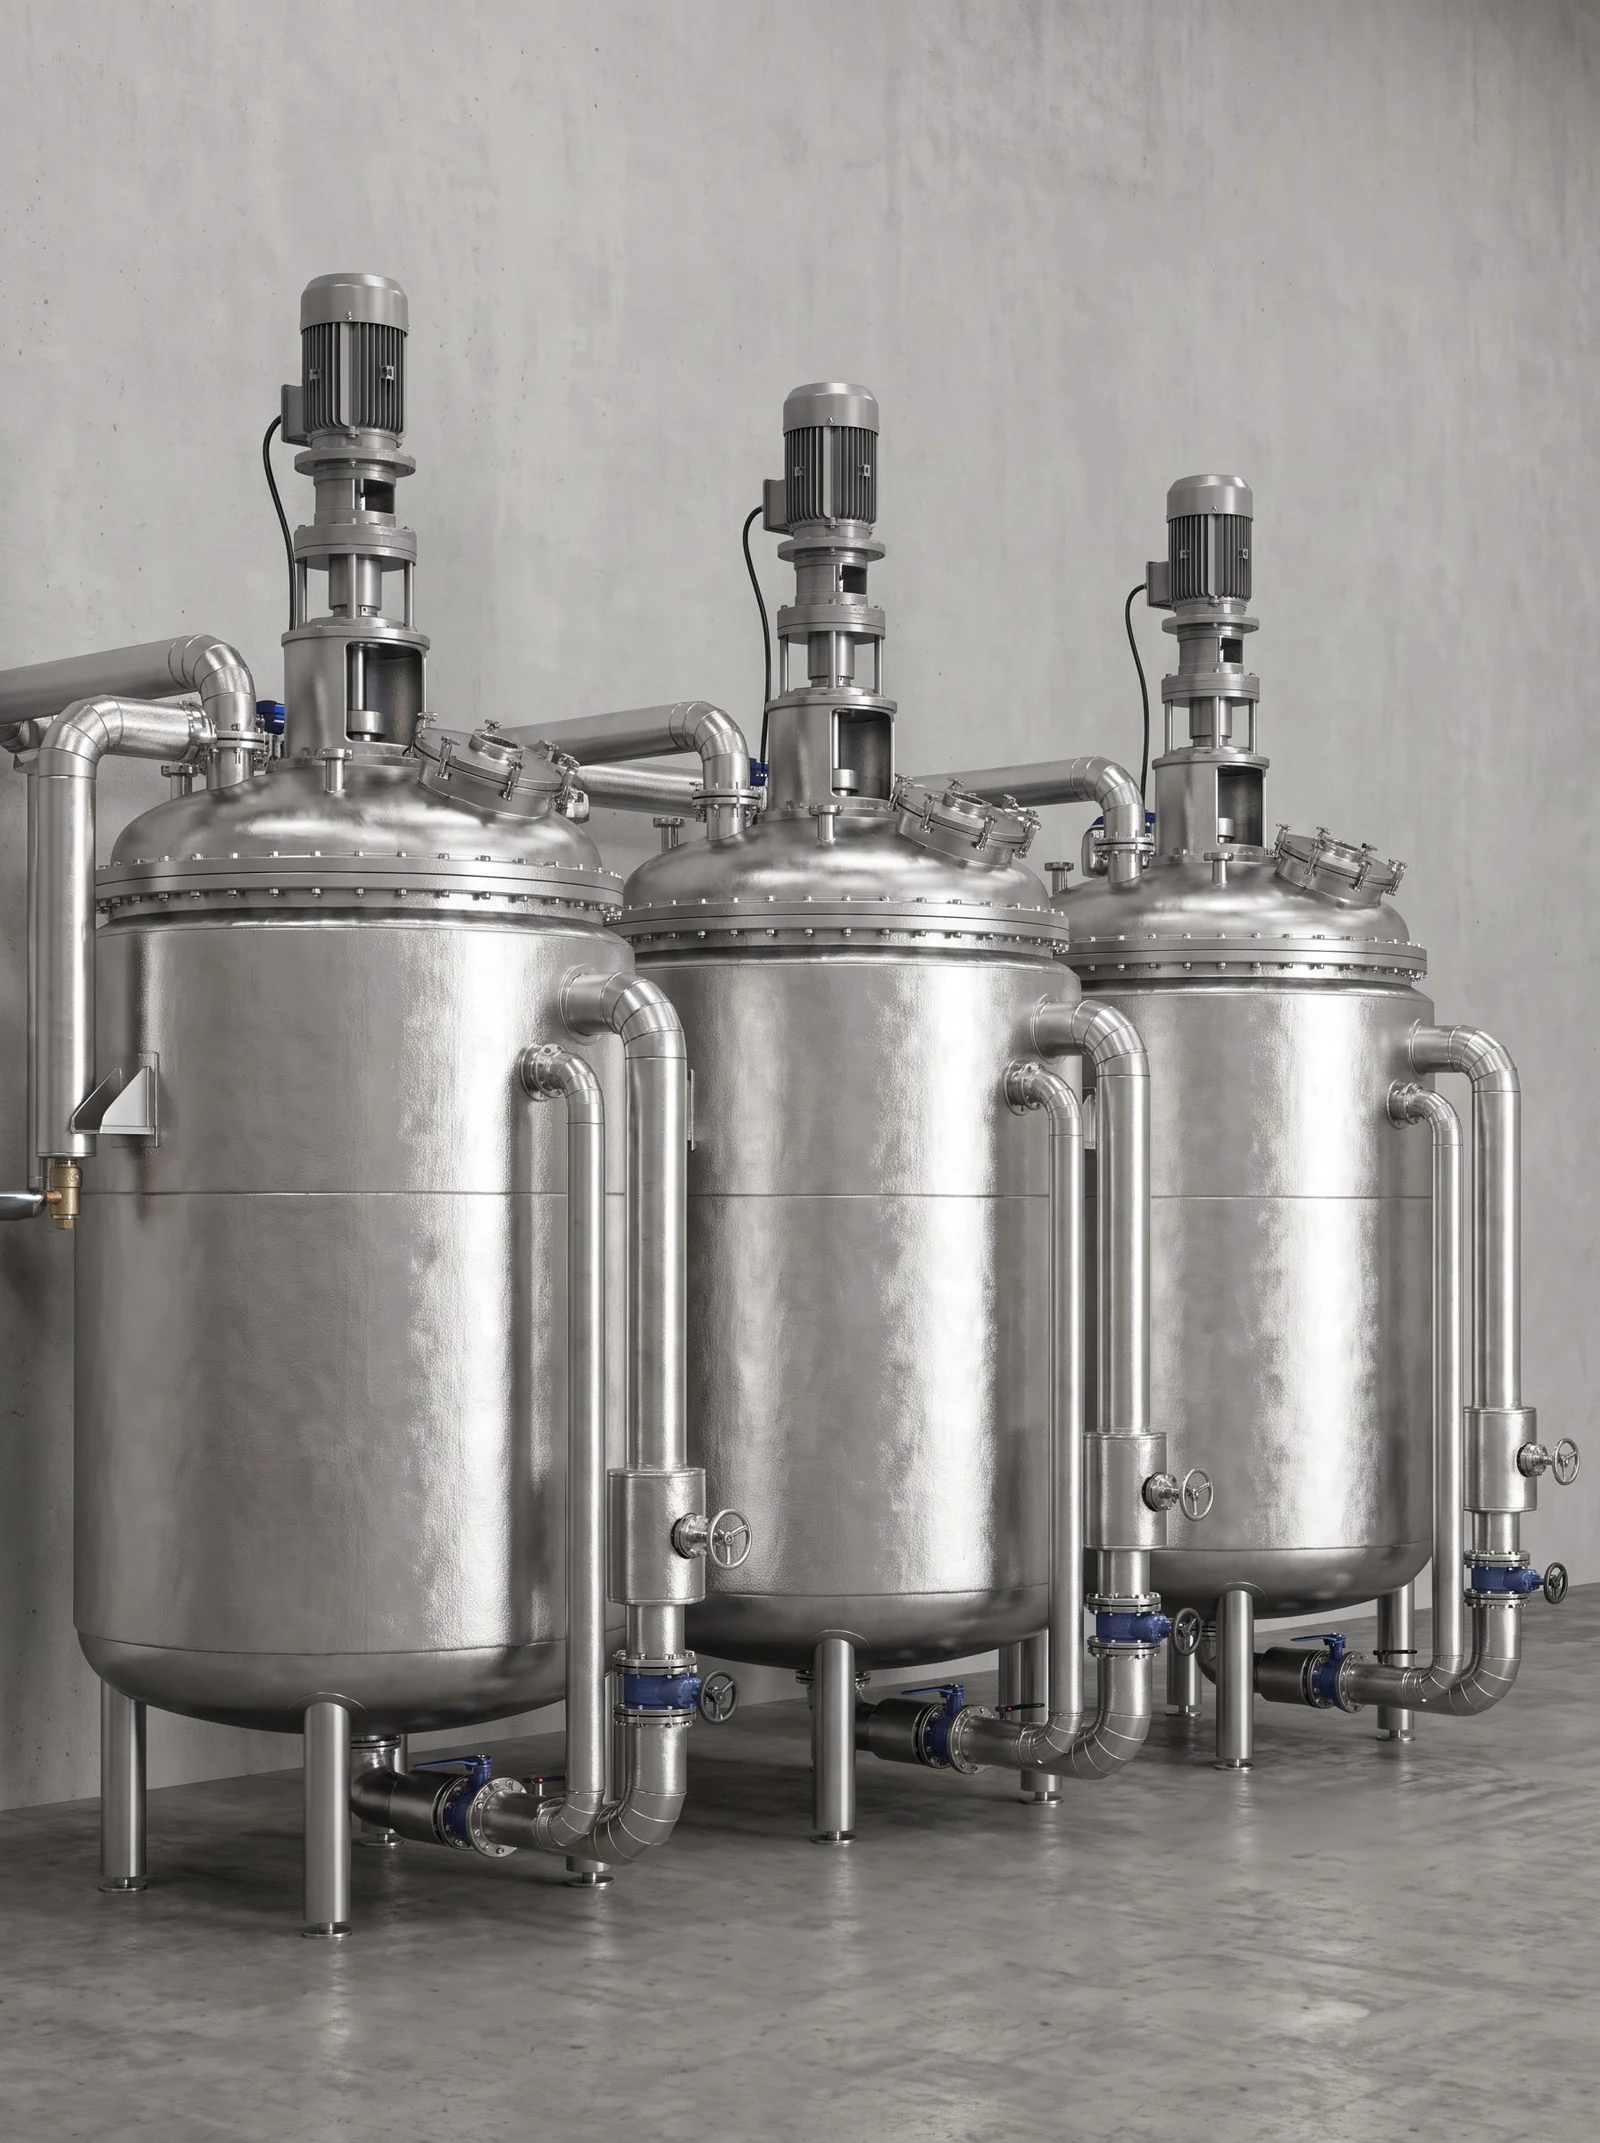
三元的第一步不是烧,而是沉淀。镍、钴、锰三种硫酸盐按目标比例配成混合溶液,送进反应釜,同时加入液碱和氨水,在釜里生成镍钴锰氢氧化物的小颗粒。这个过程叫共沉淀,是三元生产里最关键的一段。
反应一般在连续搅拌的釜里进行,多个釜串联,物料从一个釜溢流到下一个釜。釜内要保持氮气保护,防止二价的镍和锰在溶液里被空气氧化,否则成分会偏、颗粒会碎。温度通常在五十到六十摄氏度上下,这个温度既保证反应速度,又不让氨挥发得太快。
沉淀出来的氢氧化物颗粒,要经过陈化、洗涤和干燥。陈化是让颗粒在母液里静置一段时间,让晶体长得更规整。洗涤要把残留的钠、硫酸根洗干净,因为这些杂质会在后面的烧结里残留在材料中,影响电化学性能。洗完的前驱体要干燥到含水率很低,再送去混锂。
共沉淀的产物是一个个球形的小颗粒,直径从几微米到十几微米不等,内部镍钴锰的分布要非常均匀。这是三元正极的“骨架”,锂要后面再加进去,所以骨架的形貌和成分,会一直传递到最终的正极粉里。
pH、氨浓度和停留时间:三个旋钮决定前驱体的粒径和成分
共沉淀的控制主要靠三个量。pH是最直接的,它决定氢氧化物沉淀的速度。pH 偏高,沉淀快,颗粒细,容易碎;pH 偏低,沉淀慢,颗粒粗,但成分可能偏离目标。三元的常见控制区间在十一上下,不同品种会略有不同。
氨浓度决定络合作用。氨和镍、钴、锰离子形成络合物,让它们在溶液里以可控的速度释放出来,沉淀才会均匀长大。氨太少,沉淀像粉一样炸开,形成很多小颗粒;氨太多,溶液里的金属离子被锁得太牢,沉淀不完全,还会带走大量的氨,增加废水处理的压力。典型的游离氨浓度在零点几摩尔每升的量级。
停留时间决定颗粒能长多大。物料在釜里待得越久,颗粒就长得越大,但每口釜每小时的产量就越少。这一对矛盾,要按目标粒径来取舍。粒径太小,比表面积大,烧结后的材料活性高、但更容易和空气中的水、二氧化碳反应;粒径太大,锂离子扩散路程长,倍率性能差。
三个量互相牵扯。pH 高了,停留时间就可以短一些;氨浓度低了,pH 要相应降低,才能保证颗粒不碎。所以共沉淀的操作图不是一个点,而是一片区域,厂里要用小釜和中试把这片区域的边界画出来,再把它搬到大釜上。
反应釜停留时间怎么算:一口 10 立方的釜,每小时能出多少前驱体
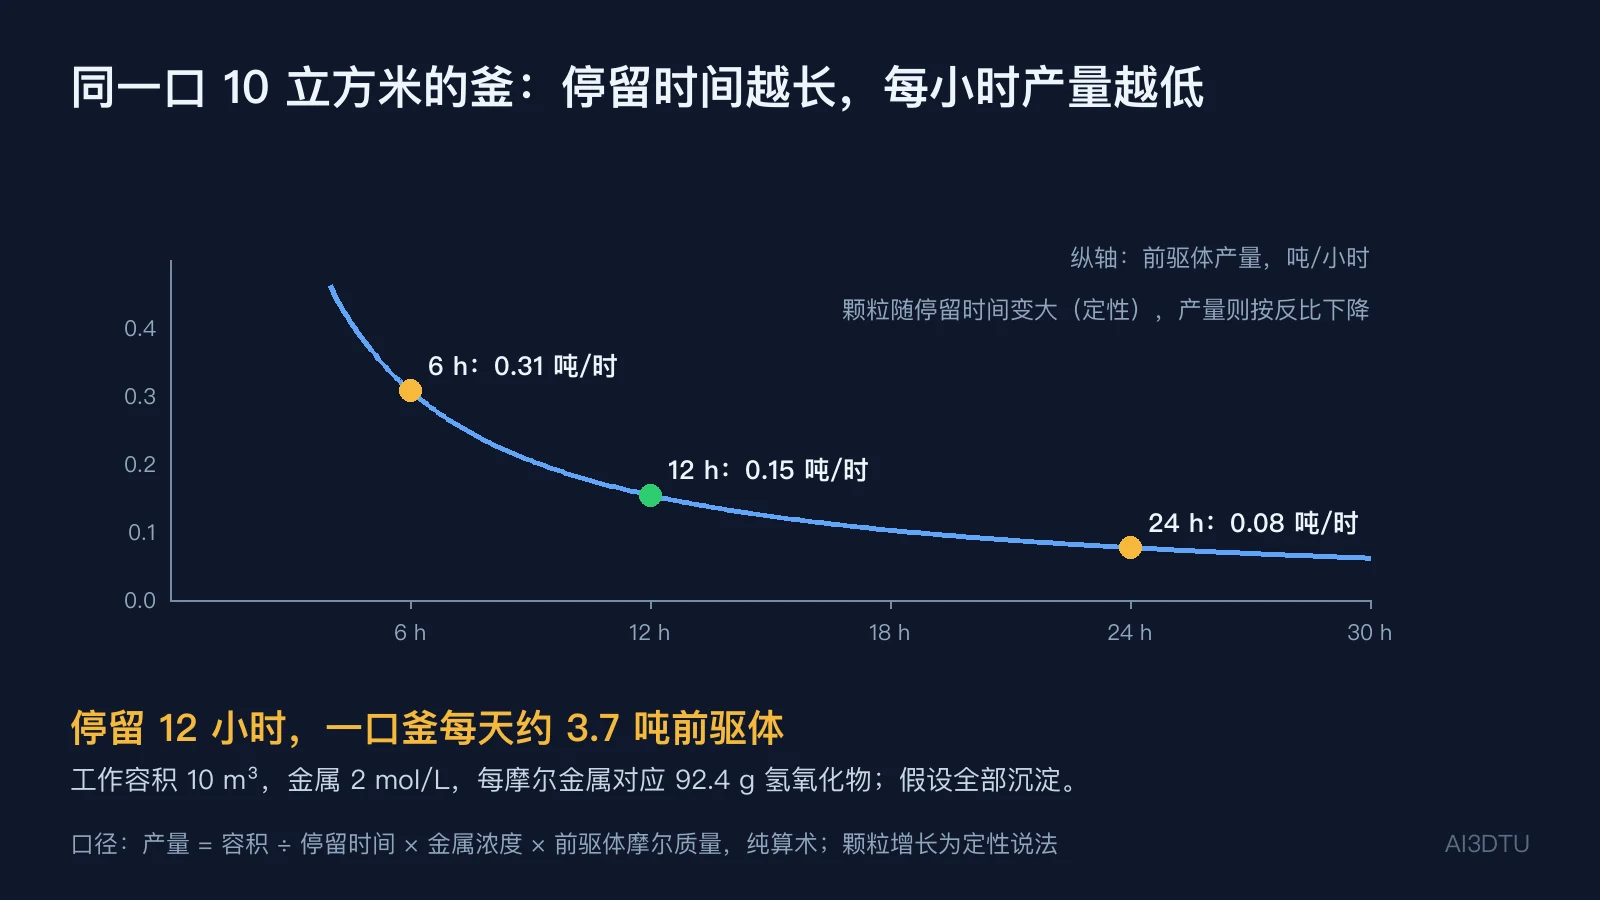
停留时间越长、颗粒越大,这个关系是定性的。定量的部分可以从体积和流量直接算。设一口工作容积 10 立方米的连续釜,平均停留时间是 12 小时,那么每小时的进料流量是 10 ÷ 12,约 0.83 立方米。
进料里的金属总浓度按每升 2 摩尔算,每小时进入的金属就是 0.83 × 2000 = 1667 摩尔。NCM811 的前驱体每摩尔金属对应 92.4 克氢氧化物,于是每小时产出约 154 千克,也就是 0.15 吨,每天约 3.7 吨。这里假设金属全部沉淀,实际收率会低一些,但数量级不变。
如果把停留时间缩短到 6 小时,同一口釜的流量翻倍,每小时产量变成 0.31 吨;如果拉长到 24 小时,产量只剩 0.08 吨。产量和停留时间成反比,颗粒却随停留时间变大。所以厂里不会一味追求高产,也不会一味追求大颗粒,而是按产品定位选一个折中点。
另一个容易忽视的量是金属溶液的体积。生产一吨 NCM811,需要的金属摩尔数约一万零三百摩尔,在每升 2 摩尔的浓度下,相当于约 5.1 立方米的混合盐溶液。一天产 3.7 吨前驱体,就要处理约 20 立方米的盐溶液,同时还要产生大量的硫酸钠废水。溶液的配制、输送和废水处理,往往和反应釜本身一样占地方。
混锂与两次烧结:氧化气氛为什么对高镍这么重要
共沉淀的前驱体和锂盐混合,锂通常用氢氧化锂,也有用碳酸锂的。锂的加入量要比化学计量略多一点,锂与金属的摩尔比常在一点零二到一点零八之间。多加的锂是为了补偿烧结时挥发的部分,也是为了保证表面不缺锂。混合要用高速混合机,让锂盐和前驱体颗粒充分接触,但又不能把球形颗粒压碎。
烧结分两段,全部在氧化气氛里进行。第一段在四百五十到五百五十摄氏度,主要是把氢氧化锂和前驱体里的水、羟基分解掉,让金属氢氧化物变成氧化物的骨架。第二段升到七百到八百摄氏度,让锂进入晶格,形成层状的结构。高镍品种的第二段温度偏高,而且要求很严。
为什么一定要在氧化气氛里烧?因为镍在高价态时才稳定,而二价镍的半径和锂很接近,容易跑到锂的位置上去,形成所谓的阳离子混排。混排一旦严重,锂离子的通道就被堵住,容量和倍率都会掉。通入富氧甚至接近纯氧的气流,就是为了压住这种混排。氧气的流量和分布,直接决定了材料的电化学性能。
两次烧结之间通常还要粉碎、过筛,把第一次烧出来的硬块打散。粉碎的强度要控制好:太猛,把颗粒打裂,露出新的表面,会在后面的电解液里加速副反应;太轻,块料烧不均匀。这一步在工艺上是一个小细节,在质量上却很敏感。
水洗包覆:洗掉表面的碱,再包一层薄壳
高镍三元烧出来以后,表面会残留没有反应完的锂,主要是碳酸锂和氢氧化锂。这些碱性物质在空气里会吸收水分和二氧化碳,变成碳酸盐,让浆料变稠、产气,还会在电池里造成胀气。所以高镍材料一般要做水洗,用纯水把表面的可溶性锂洗掉。
水洗是一把双刃剑。它能去掉表面的碱,但也会把表面的一部分锂一起带走,让晶体表面出现缺陷,结构稳定性下降。所以水洗的时间、固液比、温度要严格控制,洗完要快速过滤、干燥,不能让材料长时间泡在水里。
洗完以后要做包覆。包覆是在颗粒表面均匀地沉积一层氧化物或磷酸盐,厚度只有几纳米到十几纳米,量很少,常见用量在百分之零点几到百分之一之间。然后再在较低的温度下烧一次,把包覆层固定住。包覆层的作用是隔开电解液和正极材料,减少表面的副反应,并稳定晶体表面。
水洗加包覆,是高镍材料能量产的关键。没有这两步,材料的容量也许能做出来,但在循环几百次之后,电池会鼓胀、会衰减,达不到动力电池的寿命要求。
吨产品要吃多少料:化学计量算出来的锂、镍、钴、锰
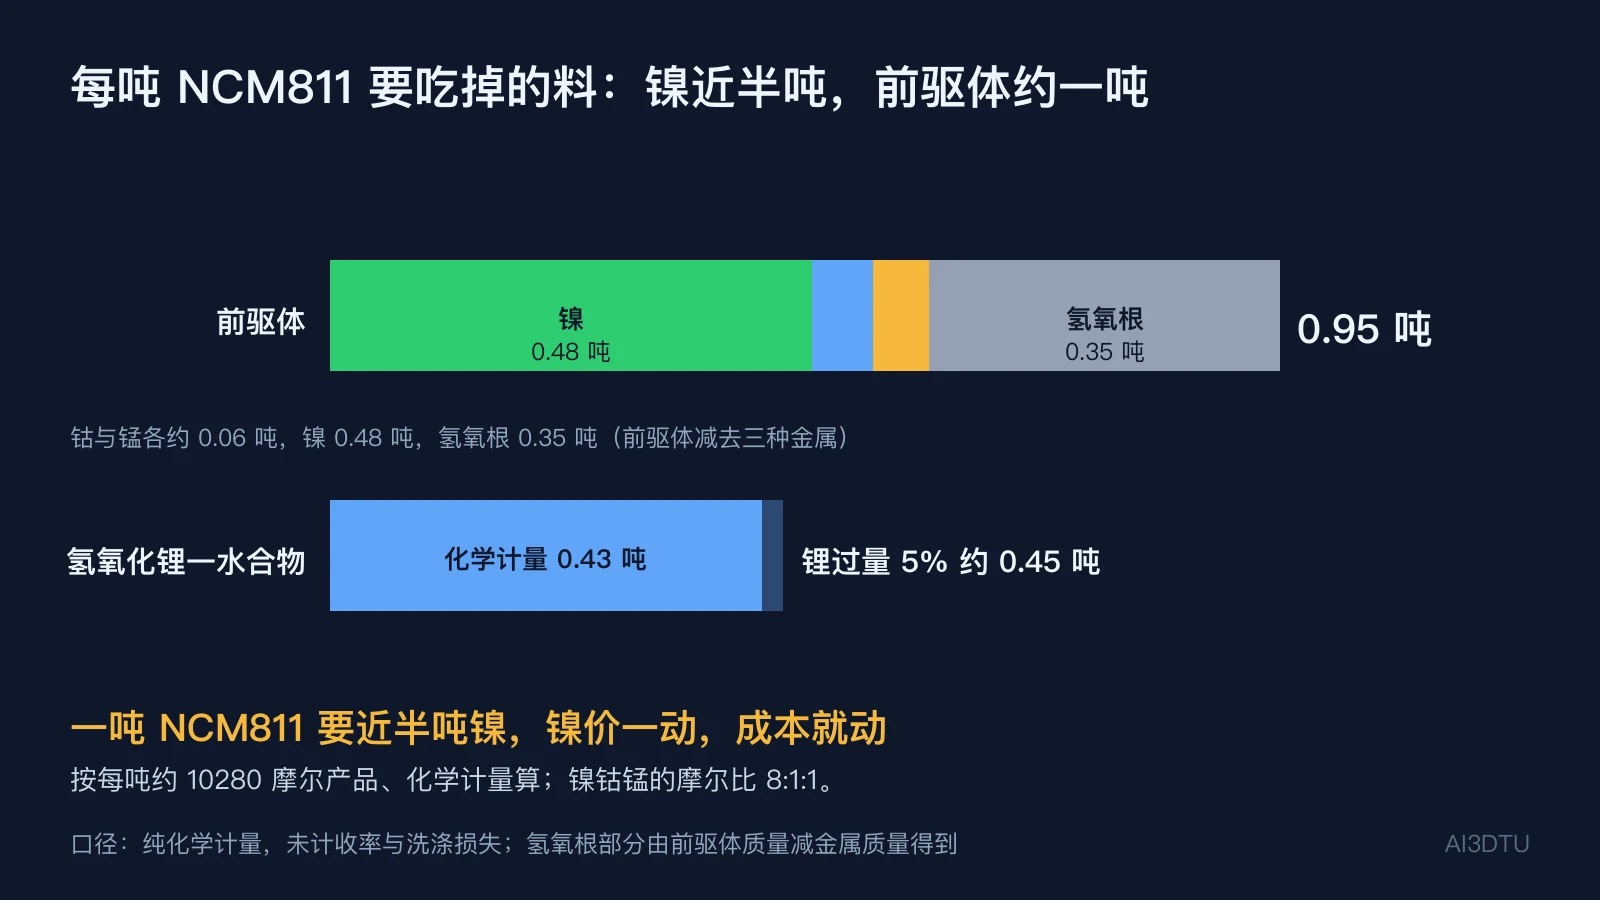
同样算一吨产品,三元的料比磷酸铁锂复杂得多。以 NCM811 为例,一吨产品是约一万零三百摩尔。每摩尔产品需要一摩尔的金属、一摩尔的锂。金属按镍零点八、钴零点一、锰零点一的比例算,镍约 0.48 吨、钴约 0.06 吨、锰约 0.06 吨。
前驱体按一摩尔金属对应一摩尔氢氧化物计算,一吨产品需要约 0.95 吨前驱体。锂用氢氧化锂一水合物,按化学计量需要约 0.43 吨,锂过量五个百分点时约 0.45 吨。这些是理论下限,实际还要算收率、洗涤损失和烧结挥发。
这些数字直接决定了成本结构。镍、钴是价格波动最大的原料,一吨产品里的镍就要近半吨金属,它的价格变化会直接传到产品成本里。磷酸铁锂则相反,它的原料是铁、磷、锂,其中铁和磷便宜,锂是主要成本,所以它对锂价最敏感,对镍钴的价格几乎不敏感。
这也是两条线选择的根本差异。磷酸铁锂的原料便宜、来源广,适合成本敏感、对能量密度要求不高的场景;三元的原料贵、流程长,但能量密度高,适合要求续航的场景。两者在工艺上的复杂度也不同,三元要多一套沉淀、洗涤和废水处理,磷酸铁锂则主要在窑炉和气体上下功夫。
两种材料的流程图,差别落在哪几段
把两张流程图并排看,前半段差别最大。磷酸铁锂的图里,前段是配料、砂磨、喷雾,三个设备串成一条线,颗粒在这里成型;三元的图里,前段是一排反应釜,外加溶液配制、氨回收和废水处理,颗粒在这里长大。磷酸铁锂的前段是“磨”和“喷”,三元的前段是“沉”和“洗”。
中段的窑炉也不同。磷酸铁锂的图里是一条长长的辊道窑,窑的入口接惰性气体,出口接粉碎;三元的图里是两段窑,通氧气,中间夹一道粉碎过筛,窑的体量往往比辊道窑小,但对气氛和温度的要求更高。看图时,窑上有没有通气口、通的是什么气,是区分两种材料的一个直接线索。
后段是包装,两张图都有,但三元多一道水洗和包覆。水洗通常是一个带过滤和干燥的单元,包覆是一个带搅拌的反应釜加一个低温的窑。磷酸铁锂的后段是粉碎、分级、除磁、包装,比较短。
所以两张图的区别,可以归到一句话:磷酸铁锂是“先磨后烧”,三元是“先沉后烧,烧完再洗再包”。前者的主要设备是窑和磨,后者的主要设备是釜和窑。看图时先找有没有成排的反应釜,有就是三元,没有就大概率是磷酸铁锂。
车间怎么布置:湿区、窑区、干区三段,两种材料的区域不一样
一座正极材料厂,按洁净和湿度,大致分成三个区域。湿区是配料、砂磨、沉淀、洗涤的地方,液体多,要有防腐地面和导流沟;窑区是烧结的地方,热、气体多,要有排风和氮气供应;干区是粉碎、分级、包装的地方,最怕湿和杂质,要有干燥间和除尘系统。
磷酸铁锂车间的湿区相对小,主要是砂磨和喷雾塔;窑区最大,几条辊道窑并排,每条窑配一套氮气制备和尾气处理;干区则集中了粉碎、磁选和包装。三元车间的湿区是重头,成排的反应釜、溶液罐、陈化罐和压滤机,占地最大,废水处理也在这里。窑区用的是氧气,要有氧气站和防爆措施。
两种车间共同的难点是气体和粉尘。氮气、氧气、氨气、一氧化碳都要监测,粉体在粉碎和包装时有粉尘爆炸的风险,所以干区的电气要防爆,除尘器要有泄爆和惰化。这些在工艺设计阶段就要定下来,后期改动很难。还有一个常被忽视的公用工程是干燥空气:包装间和三元的部分干燥工序需要露点很低的干燥空气,要有专门的干燥机组,它的能耗和设备投资,往往比人们预想的更大。
还有一条容易被低估的线是废水。三元的沉淀会产生大量的硫酸钠废水,里面还有氨和微量的镍钴锰,要先脱氨、再除重金属、最后做盐的处理。磷酸铁锂的废气和废水少,但窑里的尾气要脱除碳和氮的化合物。厂区的环保投入,往往决定了一条线能不能顺利投产。
路线怎么选:看原料价格、产品定位和环保成本,没有一条路线通吃
磷酸铁锂的两条固相路线,选择的关键在原料和气体。磷酸铁路线原料少、气体少,但要自己配还原碳,控制还原程度要靠经验;草酸亚铁路线原料多,但自带还原气氛,烧结更稳定,废气中含有氨,要有脱氨装置。原料离铁源近、磷源便宜的地方,适合前者;气体处理条件好、希望烧结稳定性高的地方,适合后者。
三元的路线选择,几乎都围绕高镍和低钴。高镍能提高容量,但对氧化气氛、水洗和包覆的要求更高;低钴能降低成本,但也会带来结构稳定性的新问题。选哪个配比,取决于目标市场对能量密度和成本的权衡,而不是哪一种更先进。
还有一个容易被忽略的指标是良率。同样的产线,良率差十个百分点,成本差的远不止十个百分点,因为不合格的料还要重新处理,或者直接报废。所以厂里对每一段的控制点,都要用统计的方法去卡,而不是只看最终的抽检。
最后要说的是,路线本身没有好坏。磷酸铁锂的流程短、设备少,但对窑炉和氧含量的要求很苛刻;三元的流程长、设备多,但每一段的控制逻辑都很清楚。两条路线在工艺上互相补充,市场上的分工也在这种补充里形成。
常见问题
磷酸铁锂和三元正极,生产上最大的区别是什么?
磷酸铁锂主线是固相:配料、砂磨、喷雾干燥,然后在惰性气氛的辊道窑里烧一遍。三元主线是沉淀:先在反应釜里把镍、钴、锰共沉成氢氧化物前驱体,再混锂,在氧化气氛里烧两次,最后水洗包覆。前者的核心设备是窑和磨,后者的核心设备是釜和窑。
理论比容量怎么算?为什么磷酸铁锂比三元低?
用 F ÷ (3.6 × M) 计算,F 是法拉第常数,M 是摩尔质量。磷酸铁锂摩尔质量约 157.8 克,算出约 169.9 毫安时每克;NCM811 摩尔质量约 97.3 克,算出约 275.5 毫安时每克。磷酸铁锂分子里铁和磷酸根占了较大的重量,平均到每克能放的锂就少。
草酸亚铁法和磷酸铁法选哪个?
没有统一答案。磷酸铁法原料少、气体少,但要自己加还原碳;草酸亚铁法自带还原气氛,烧结更稳,但原料总量约为前者的一点四倍,还要处理含氨废气。选择取决于原料价格、运输和厂里的气体处理条件。
共沉淀的停留时间为什么不能一味拉长?
停留时间越长,颗粒越大,但每口釜的产量按反比下降。以 10 立方米的釜为例,停留 6 小时每小时约 0.31 吨,12 小时约 0.15 吨,24 小时约 0.08 吨。粒径要按目标产品定,而不是按最大产量或最大颗粒来定。
本文图片版权归 ai3dtu.com 所有,转载请注明出处,侵权必究。